PROJECT CASE / GLASS TUBE / CUTTING / FIRE POLISHING | 代表项目
玻璃管保险丝切口与烧口工艺改善
针对玻璃管材质脆、切割过程易产生微裂纹与端口缺陷的问题,从切割刀具、设备参数、夹持定位、首件确认及后续烧口工艺入手,建立稳定的玻璃管端口加工与过程控制方案。
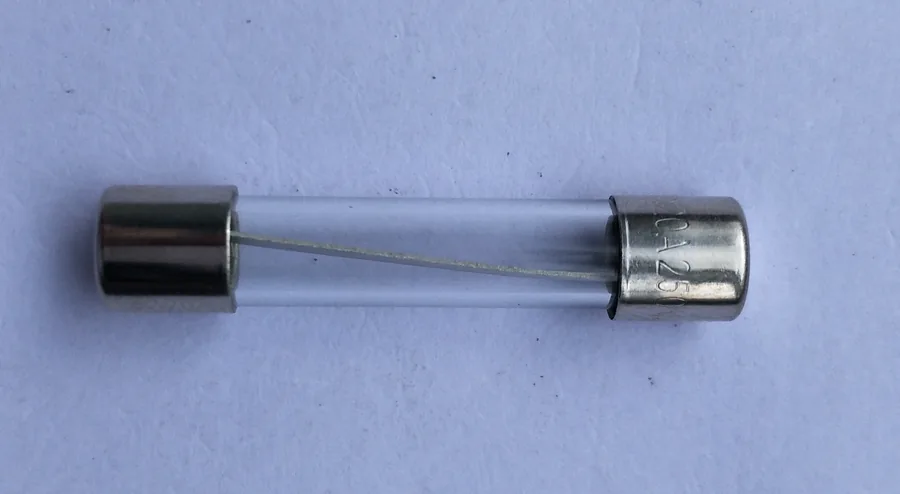
改善后半成品
切口刀具、夹持定位与工艺参数优化后,端口齐整并降低微裂纹风险。
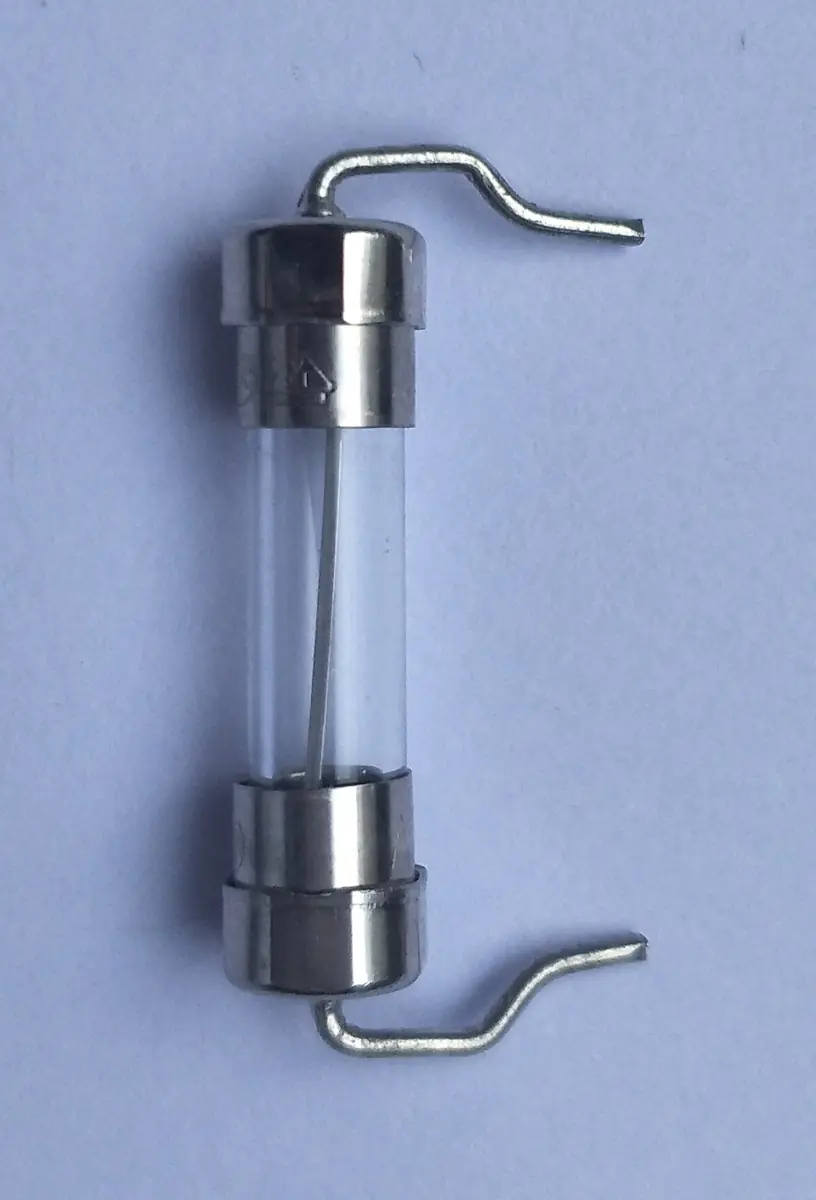
改善后成品
导入烧口(火焰整口)工艺,提升端口圆整度和后续夹脚装配稳定性。
项目概述
保险丝玻璃管原采用切口工艺。由于玻璃材质脆弱,切割过程中容易产生端口不整齐、管口裂纹、切口倾斜及长度尺寸不良;微裂纹还会在后续夹脚工序中继续扩展,造成保险管断裂。项目没有把问题简单归因于操作人员,而是从切割刀具、刀具寿命、切割速度与进给、压力、夹持、定位及材料状态进行系统验证,同时导入烧口(火焰整口)工艺,对端口进行圆整与应力改善。
主要缺陷口裂 · 斜口 · 尺寸不良
后工序风险夹脚工序断管
核心方案切口优化+烧口工艺
改善结果综合不良率<1%
一、问题背景
- 切割端口不整齐,影响外观、装配定位和后续封装一致性。
- 管口裂纹与微裂纹在夹脚工序受力后扩展,造成玻璃管断裂。
- 切口倾斜导致管长、端面和装配尺寸偏差,形成尺寸不良。
- 刀具状态和参数依赖经验调整,缺少稳定工艺窗口与寿命标准。
二、诊断方法
- 统一端口不齐、管口裂、斜口、尺寸不良和夹脚断管的缺陷定义。
- 按设备、刀具批次、刀具寿命、材料批次、班次及人员进行数据分层。
- 结合5M2E分析切割刀、速度、进给、压力、夹持、定位和材料因素。
- 通过参数验证和端口观察,识别微裂纹形成与后工序扩展条件。
三、关键改善
- 优化切割刀结构、锋利度、安装精度和寿命管理标准。
- 重设切割速度、进给、压力、夹持和定位等关键工艺参数。
- 建立首件端口、尺寸和裂纹确认,以及刀具点检与更换规则。
- 导入烧口(火焰整口)工艺,使端口圆整并降低微裂纹与应力风险。
四、标准交付
- 端口缺陷定义、检验边界与数据采集表。
- 切割刀规格、安装与寿命管理标准。
- 切口工艺参数窗口、首件确认及巡检标准。
- 烧口工艺要求、设备参数与质量判定标准。
五、项目价值
项目将“玻璃脆、容易断”的模糊判断,转化为可验证的刀具、参数、夹持、定位和端口应力控制。通过切口工艺优化与烧口工艺协同,既改善切割端口质量,也降低微裂纹在夹脚工序中的扩展风险,使端口质量由经验控制升级为工艺窗口、首件确认和巡检闭环。
项目结果
玻璃管端口不齐、管口裂、斜口、尺寸不良及夹脚工序断管等综合不良率降至1%以内;同时形成切割刀、切口参数、烧口工艺、首件确认和巡检标准,降低问题复发概率并提升后续装配稳定性。
PUBLIC VERIFICATION|公开口径与核验边界
质量结果与验证边界
以下内容说明公开页面能够证明什么、正式项目仍需重新验证什么,避免把历史结果、方法说明与新项目承诺混为一谈。
公开摘要不替代原始数据、财务审计、客户授权或正式验收;完整底稿仅在具备合作意向及保密条件时按授权范围核验。
相关项目
可继续浏览以下相关项目,快速对照不同制造场景的方法路径与成果证据。